
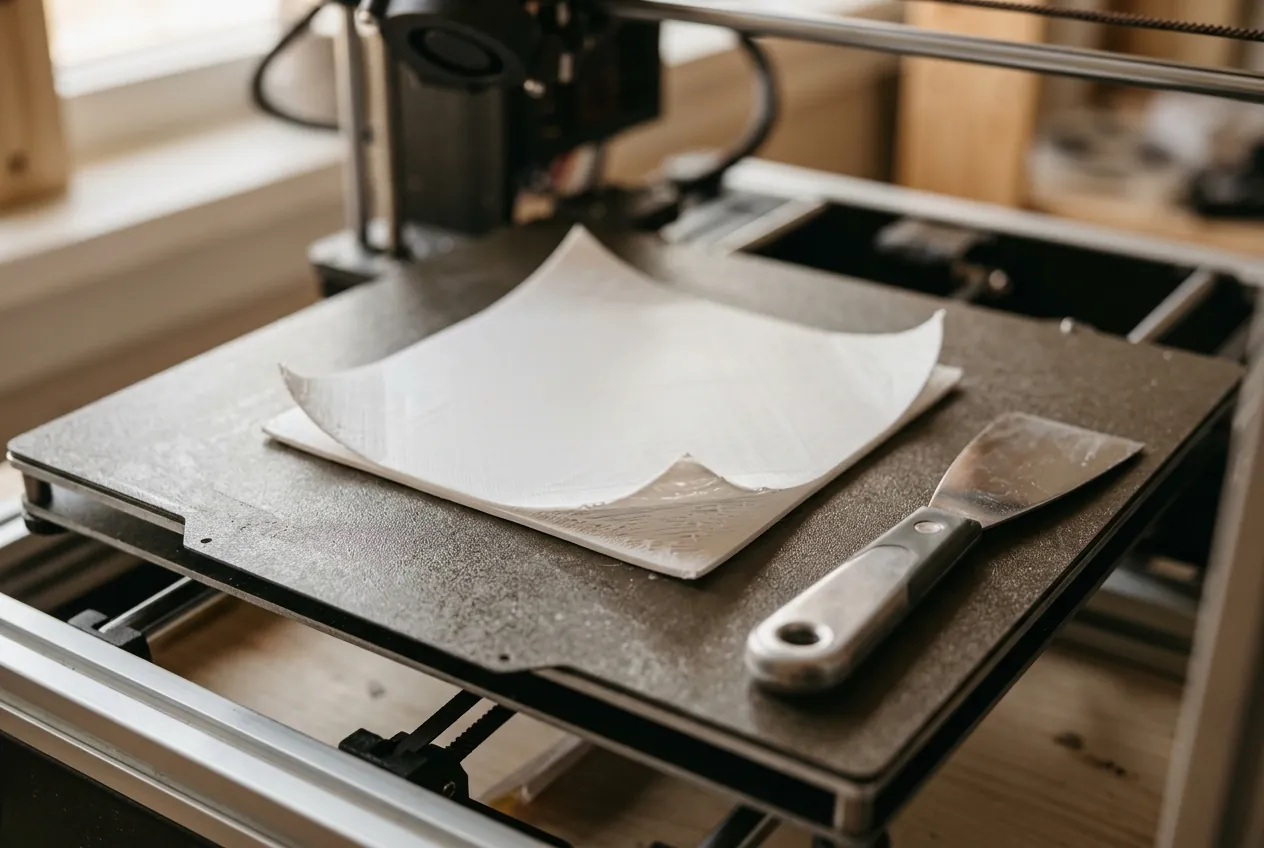
Warping is het vervormen van een 3D-print waarbij de randen of hoeken omhoog krullen en loskomen van het printbed. Het komt doordat het materiaal krimpt als het afkoelt, terwijl de onderste laag vastzit. Je voorkomt warping met een schoon en goed afgesteld printbed, een juiste bedtemperatuur, een rand (brim) rond je print, weinig tocht en een materiaal dat bij je printer past.
Warping is een van de meest voorkomende problemen bij 3D-printen. Het is vervelend, omdat de print vaak al uren bezig is voordat je het ziet. Het goede nieuws is dat de oorzaak goed te begrijpen is en dat je er met een paar aanpassingen veel aan doet. In dit artikel lees je wat warping is, waarom het gebeurt, welke materialen er gevoelig voor zijn en wat je kunt doen. Een breder overzicht van problemen vind je in onze gids over een mislukte 3D-print, en de basis van het hele proces staat in de gids over 3D-printen.
Let op: de zoekterm warping heeft in andere vakgebieden een andere betekenis, bijvoorbeeld in de textielindustrie of in de beeldbewerking. Dit artikel gaat alleen over warping bij het 3D-printen van kunststof.
Kort samengevat
- Warping is het omhoog krullen van hoeken en randen van een print, door krimp van afkoelend plastic.
- Voorkom het met een schoon bed, de juiste bedtemperatuur, een rand en weinig tocht.
- Grote, vlakke onderdelen en materialen als ABS zijn gevoeliger dan kleine onderdelen in PLA.
- Een omkasting om je printer houdt de temperatuur stabiel en helpt vooral bij gevoelige materialen.
- Ontwerp je model met een brede, platte onderkant en afgeronde hoeken.
Wat is warping?
Bij 3D-printen met filament smelt de printer plastic en legt het laag voor laag neer. Elke nieuwe laag is warm als hij wordt neergelegd en koelt daarna af. Dat afkoelen is het probleem. Volgens Wikipedia over thermische uitzetting krimpen de meeste stoffen als ze afkoelen. Zit een voorwerp vast en kan het niet vrij krimpen, dan ontstaat er interne spanning in plaats van krimp.
Dat is precies wat er in je print gebeurt. De onderste lagen zitten vast aan het printbed. De bovenste lagen koelen af en willen krimpen. Omdat de onderkant vastzit, trekt de krimp aan de randen. Wordt die kracht groter dan de hechting aan het bed, dan komt een hoek los en krult hij omhoog. Dat is warping.
Hoe herken je warping?
- De hoeken van een vlak voorwerp komen omhoog, terwijl het midden nog plakt.
- Onderaan de print zie je een rand die naar buiten buigt, een soort olifantenvoet of een omhoog gekrulde onderkant.
- Bij hoge voorwerpen scheuren lagen door spanning, vooral in grote, vlakke delen.
- Het voorwerp is na het printen krom of niet haaks, ook als het nog op het bed zit.
Zie je dit gebeuren tijdens het printen, dan kun je meestal beter stoppen en opnieuw beginnen dan doorgaan. Een hoek die loskomt, wordt in de volgende lagen alleen maar erger.
Waarom krult je print omhoog?
Warping heeft meestal meerdere oorzaken tegelijk. Dit zijn de belangrijkste.
Het materiaal
Niet elk filament krimpt even veel. PLA is voor veel hobbyisten de makkelijkste keuze en trekt minder krom. PETG zit in het midden. ABS staat bekend als gevoelig voor warping. Wikipedia noemt dat sommige kunststoffen een verwarmde omkasting nodig hebben, en geeft voor ABS een kamertemperatuur van ongeveer 60 tot 70 graden Celsius als voorbeeld. Dat is een reden waarom printen met ABS meer eisen stelt aan je opstelling. Meer daarover lees je bij het algemene overzicht van filament.
Het temperatuurverschil
Hoe groter het verschil tussen de warme laag die wordt neergelegd en de omgeving, hoe meer krimp en spanning. Een koud bed, een koude kamer of een ventilator die te hard blaast, vergroten dat verschil. Daarom helpt een stabiele temperatuur. Ook Wikipedia noemt dat stabiele temperatuur en luchtvochtigheid, en het vermijden van tocht, helpen om kromtrekken te voorkomen.
Hechting aan het bed
Zit de eerste laag niet goed vast, dan heeft de krimp vrij spel. Een vuil bed (vingervet, stof), een verkeerde afstand tussen spuitmond en bed of een bed dat niet vlak is, zijn de meest voorkomende oorzaken. Een goed afgestelde eerste laag is de belangrijkste verdediging.
De vorm van het model
Grote, vlakke onderdelen met scherpe hoeken hebben de meeste last van warping. Een lang, plat plaatje kan aan de uiteinden omhoog trekken. Een klein, rond voorwerp heeft er veel minder last van. Hoeken zijn de plekken waar de spanning zich opstapelt.
Tocht en koeling
Een luchtstroom die koude lucht tegen je print blaast, koelt delen sneller af dan andere. Een open raam, een airco of een ventilator in de buurt zijn typische boosdoeners. Ook de ventilator van de printer zelf kan te sterk staan, vooral bij de eerste lagen.
Warping voorkomen: wat werkt?
Je hoeft niet alles tegelijk te doen. Begin met de eenvoudige maatregelen en ga pas verder als het nodig is.
1. Maak het bed schoon en stel het goed af
Veeg het printbed af met een doek en isopropylalcohol of een middel dat de fabrikant van je bed aanraadt. Raak het oppervlak daarna niet met je vingers aan. Controleer de afstand tussen spuitmond en bed. Een eerste laag moet licht worden aangedrukt en egaal zijn, zonder gaten of kleine kruimels. Hoe je dat bijstelt, staat in de handleiding van je printer.
2. Gebruik de juiste bedtemperatuur
Een verwarmd bed houdt de onderste lagen warm, zodat ze minder snel krimpen en beter blijven plakken. De juiste temperatuur hangt af van het materiaal en staat meestal op de spoel of de verpakking. Gebruik dat bereik als beginpunt en pas het in kleine stappen aan.
3. Gebruik een rand (brim)
Een rand is een dun vlak dat rond de onderkant van je print wordt geprint. Het vergroot het contactoppervlak met het bed, waardoor de krachten aan de hoeken minder kans hebben om je print los te trekken. Na het printen breek je de rand eraf. In een slicer als Cura of PrusaSlicer zet je hem met een paar klikken aan. Een rand van enkele millimeters is vaak al voldoende, maar dat verschilt per model.
4. Zet de ventilator laag bij de eerste lagen
Een slicer laat je de ventilator uitzetten of laag zetten voor de eerste lagen. Zo koelt de onderkant niet te snel af. Voor materialen die gevoelig zijn voor warping houd je de koeling ook daarna lager. Dat gaat soms ten koste van detail bij overhangen, dus kies per voorwerp.
5. Voorkom tocht
Zet je printer op een plek zonder tocht, uit de buurt van een raam, deur of airco. Dat geldt het sterkst bij ABS en andere gevoelige materialen. Een eenvoudige omkasting of een kast voor je printer kan helpen om de temperatuur stabiel te houden. Volgens Wikipedia kunnen omkastingen worden gebruikt om de temperatuur te regelen en warping te beperken. Kies voor een omkasting een model dat daarvoor bedoeld is. Printers in een kast moeten volgens het artikel zo gebouwd zijn dat de elektronica gekoeld blijft, om het risico op brand te verkleinen.
6. Ontwerp slim
Veel warping los je al op in het ontwerp. Teken je zelf, kies dan:
- een brede en platte onderkant;
- afgeronde hoeken in plaats van scherpe;
- een kleine of onderbroken onderkant bij grote platte voorwerpen, bijvoorbeeld met uitsparingen;
- een ontwerp dat je in delen kunt printen als het heel groot is.
Hoe je dat in een tekenprogramma doet, lees je bij 3D tekenen voor beginners.
7. Kies een ander materiaal
Print je een groot, vlak onderdeel en krijg je steeds warping? Probeer dan PLA of PETG in plaats van ABS. Voor veel hobbyprojecten is dat voldoende. Heb je een materiaal nodig dat hittebestendig is, dan moet je rekening houden met een omkasting en meer aandacht voor de omgeving.
Tip: print eerst een klein testplaatje van ongeveer 5 bij 5 centimeter met je instellingen. Krult dat niet, dan is de kans groot dat een groter voorwerp ook goed gaat. Kleine tests besparen veel filament.
Hulpmiddelen en kleine trucs
Naast de grote maatregelen zijn er hulpmiddelen die de hechting verbeteren.
- Een geschikt bedoppervlak. Veel printers hebben een bed met een structuur of coating waar filament goed aan blijft plakken. Kies het type dat bij je materiaal past.
- Een hechtmiddel. Dunne laagjes lijmstift of speciale hechtmiddelen voor printbedden kunnen de hechting verbeteren. Gebruik niet te veel, en verwijder resten daarna goed.
- Muizenoren. In je ontwerp kun je kleine schijfjes op de hoeken zetten die de hoeken op het bed houden. Ze breken makkelijk af en zijn vooral handig bij vierkante voorwerpen.
- Een droge spoel. Vochtig filament geeft vooral problemen met bubbels en draadjes, maar het kan ook de hechting beïnvloeden. Bewaar je filament droog.
Wat doe je als het toch misgaat?
Krult je print, ga dan stap voor stap te werk en verander één ding per keer.
- Stop de print en laat het bed afkoelen.
- Reinig het bed en controleer de eerste laag.
- Zet een rand aan en verhoog de bedtemperatuur een beetje, binnen het bereik van je materiaal.
- Verlaag de ventilator bij de eerste lagen en sluit tocht uit.
- Print opnieuw en kijk na de eerste lagen of ze goed plakken.
- Helpt dat niet, pas dan het model of het materiaal aan.
Heeft de print al gewarpt maar wil je het voorwerp toch gebruiken? Een licht verbogen onderdeel is soms nog bruikbaar. Probeer het niet recht te maken met hitte, want dat is onveilig en werkt zelden. Print liever opnieuw.
Veiligheid
Een verwarmd bed en een hete spuitmond kunnen brandwonden veroorzaken. Raak ze niet aan tijdens het printen, en geef het bed de tijd om af te koelen voordat je je print losmaakt. Pas op voor scherpe spatels. Bij printen met ABS komen er dampen vrij, dus zorg voor goede ventilatie. Wikipedia noemt dat afzuigkasten met filters niet alle deeltjes en gassen verwijderen, dus ventileer altijd. Laat een printer niet zonder toezicht draaien als je nog weinig ervaring hebt, en lees de handleiding van je printer en je filament.
Veelgestelde vragen over warping
Wat is warping bij 3D-printen?
Warping is het vervormen van een print door krimp bij het afkoelen. De hoeken en randen krullen omhoog en komen los van het printbed. Het komt het meest voor bij grote, vlakke onderdelen en gevoelige materialen.
Hoe voorkom je warping met PLA?
Met PLA is warping minder vaak een probleem. Zorg voor een schoon bed, een goed afgestelde eerste laag, een bedtemperatuur binnen het bereik van het filament en geen tocht. Bij grote, vlakke onderdelen helpt een rand.
Waarom warpt ABS meer dan PLA?
ABS krimpt bij het afkoelen meer en heeft een warmere omgeving nodig. Daarom raadt men voor ABS vaak een omkasting aan. Wikipedia noemt een kamertemperatuur van ongeveer 60 tot 70 graden Celsius voor ABS als voorbeeld.
Helpt een rand echt tegen warping?
Ja, in de meeste gevallen. Een rand vergroot het contactoppervlak met het bed. De krachten aan de hoeken kunnen dan minder snel de print loskrijgen. Je breekt hem na het printen weer af.
Welke bedtemperatuur is het beste tegen warping?
Dat hangt af van het materiaal. Gebruik het bereik dat de fabrikant van het filament noemt en pas het in kleine stappen aan. Een te lage temperatuur geeft meer krimp, een te hoge kan de eerste laag laten uitvloeien.
Is een omkasting nodig voor 3D-printen?
Niet voor PLA. Voor gevoelige materialen zoals ABS helpt een omkasting om de temperatuur stabiel te houden. Kies een kast die geschikt is voor printers, vanwege het risico op oververhitting en brand.
Kan ik warping herstellen na het printen?
Meestal niet goed. Een voorwerp dat is verbogen, kun je niet makkelijk terugbrengen zonder het te beschadigen. Print het beter opnieuw met aangepaste instellingen.
Heeft de vorm van mijn ontwerp invloed op warping?
Ja, veel. Grote, vlakke vlakken met scherpe hoeken zijn het gevoeligst. Een brede, platte onderkant, afgeronde hoeken en een ontwerp dat je in delen print, verkleinen de kans.
Verder lezen
Warping is een van de problemen waar je als beginner tegenaan loopt. Ga verder met deze pagina’s: