
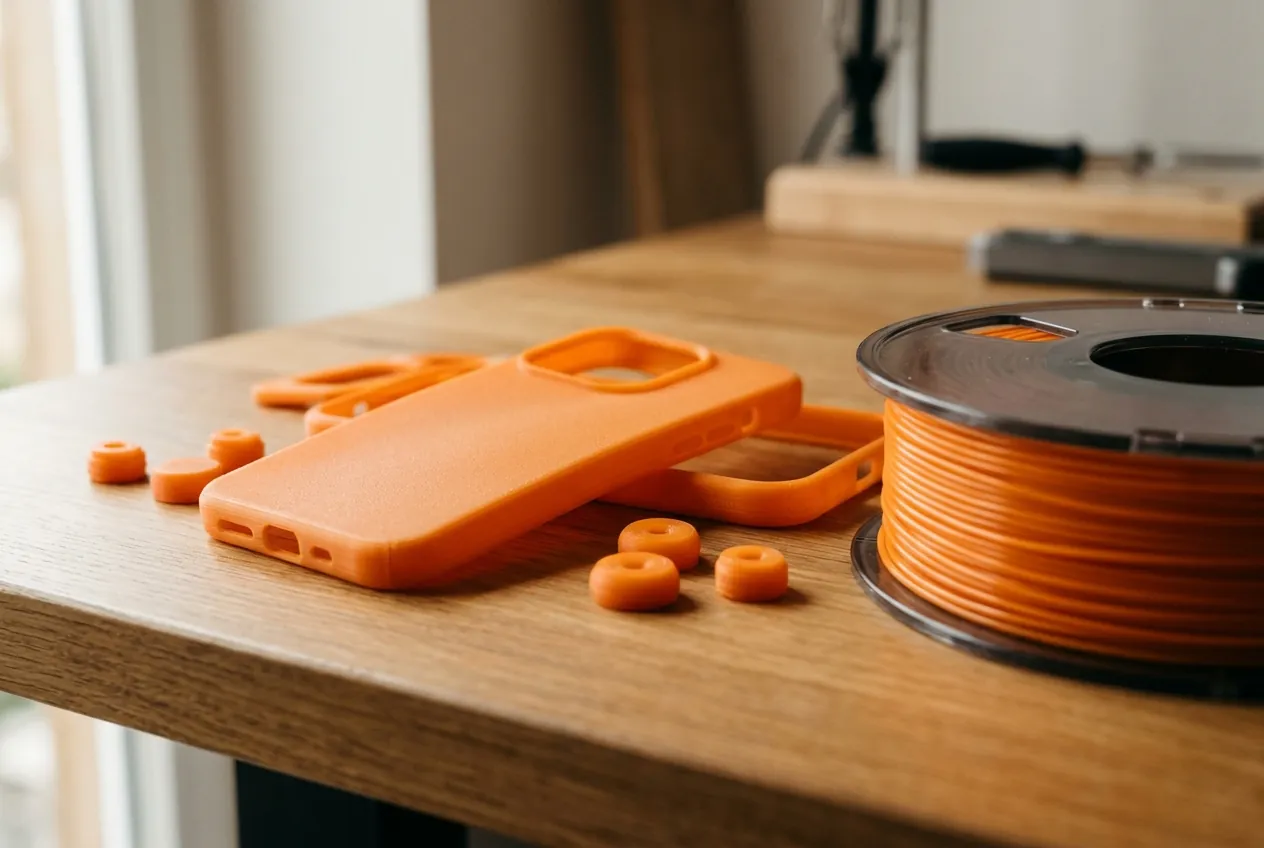
TPU is een buigzaam, rubberachtig filament voor 3d printers waarmee je onderdelen maakt die mogen meegeven, zoals telefoonhoesjes, voetjes, afdichtingen en beschermranden. Je print het langzaam, meestal met 20 tot 40 mm/s, met weinig of geen retractie en een nozzle van ongeveer 220 tot 245 graden. Het filament is zacht en kan in de extruder gaan krullen, dus een goed afgestelde aanvoer is belangrijker dan bij PLA. In dit artikel gaat het uitsluitend over TPU als 3d-printmateriaal.
Hiermee kun je dingen maken die met stijf plastic niet lukken: een rubberen band om een handvat, een schokdemper, een zachte hoes voor een zaklamp. Het vraagt wel geduld. Hieronder lees je wat TPU is, welke instellingen je als uitgangspunt neemt, wat voor printer je nodig hebt, hoe je steunen en bedhechting aanpakt en hoe je het droog houdt. Begin je net, dan leest PLA makkelijker. Een breder overzicht vind je bij filament en de uitleg over 3d printen.
Kort samengevat
- Het is een buigzaam, rubberachtig filament. Het is slijtvast en past bij onderdelen die mogen meegeven.
- Print TPU langzaam: begin rond 20 mm/s en ga niet boven ongeveer 30 tot 40 mm/s.
- Gebruik weinig retractie, soms helemaal geen, en een nozzle van circa 230 tot 245 graden. Zet de koeling laag.
- De filamentaanvoer is cruciaal. Een extruder direct op de printkop (direct drive) gaat meestal makkelijker dan een lange slang.
- TPU neemt vocht op. Bewaar het droog, want vochtig TPU is veel lastiger te printen.
Wat is TPU?
TPU staat voor thermoplastisch polyurethaan. In de wereld van 3d printen is dat het gebruikelijke flexibele filament: een elastische kunststof die tussen rubber en hard plastic in zit. Volgens Wikipedia over fused filament fabrication behoort TPU tot de thermoplasten die je met een filamentprinter kunt verwerken, naast PLA, PETG en ABS.
De hardheid van TPU wordt meestal aangegeven met een getal en een letter, zoals 95A of 75A. Dat is de Shore-schaal (een algemene richtlijn): hoe lager het getal, hoe zachter het materiaal. Een filament van 95A is stevig maar nog buigzaam en is de meest gangbare keuze. Veel zachtere varianten zijn lastiger te printen. Voor een eerste spoel kies je dus bij voorkeur de harde variant.
Let op: dezelfde afkorting komt ook voor bij andere producten, zoals binnenbanden voor fietsen of folies. Dit artikel gaat alleen over het filament voor je printer.
Waarom kies je TPU?
- Het buigt mee. Een onderdeel ervan veert terug en breekt niet snel. Dat is handig voor hoesjes, dempers en grepen.
- Het is slijtvast. Het materiaal verdraagt wrijving beter dan stijf plastic.
- Het dempt. Rubberen voetjes onder een apparaat of een stootrand rond een gereedschap vangen trillingen en stoten op.
- Het hecht goed op zichzelf. De lagen verbinden meestal prima, waardoor het een stevig geheel wordt.
Een printer voor TPU
Niet elke printer is even geschikt. De uitdaging is dat zacht filament in de aanvoer kan buigen, krullen en vastlopen in plaats van door de nozzle te gaan.
Direct drive of bowden
Bij een direct drive-extruder zit de motor die het filament voortduwt vlak boven de nozzle. Het filament heeft een kort stuk om te overbruggen, dus er is weinig kans dat het buigt. Bij een bowden-opstelling zit de motor op het frame en loopt het filament door een lange slang naar de printkop. Daar kan zacht filament in de slang gaan zitten draaien. De Prusa Knowledge Base beschrijft in een reactie dat een bowden-printer een precies ingestelde drukrol nodig heeft en liever hardere TPU, omdat zachtere TPU in de slang vast kan lopen. Met een bowden-printer lukt het dus soms wel, maar het is gevoeliger.
Wat je verder in de gaten houdt
- De aanvoer. Volgens Prusa maak je de drukrol (idler) wat losser, zodat de tandwielen het filament maar zachtjes duwen.
- De nozzle. Zorg dat de nozzle schoon is. Twijfel je, doe dan een zogeheten cold pull.
- De filamentsensor. Prusa waarschuwt dat de sensor met flexibel filament niet altijd betrouwbaar werkt, waardoor een automatische filamentwissel kan mislukken.
- Een filamentspoel zonder wrijving. Een spoel die soepel draait, voorkomt dat de extruder ertegen moet vechten.
Instellingen voor TPU
Gebruik als eerste het profiel van je printerfabrikant of het merk filament dat je koopt. Prusa noemt een nozzle van 230 tot 245 graden, afhankelijk van hardheid en merk, en een bed van 60 tot 75 graden, waarbij grotere voorwerpen de hogere waarde nodig hebben. Als richtwaarde werkt dit:
| Instelling | Richtwaarde |
|---|---|
| Nozzle | 225 tot 245 graden |
| Bed | 50 tot 75 graden |
| Printsnelheid | beginnen rond 20 mm/s, maximaal 30 tot 40 mm/s |
| Retractie | zeer laag of uit |
| Koeling | laag tot gemiddeld |
| Wanden | 3 of meer voor een sterker onderdeel |
Snelheid
De grootste fout is te snel printen. Prusa adviseert te beginnen rond 20 mm/s en niet veel boven 30 tot 40 mm/s uit te komen. Bij hogere snelheden neemt de kans toe dat het filament vastloopt of in de tandwielen verward raakt. Het kost meer tijd, maar je print gaat wel goed.
Retractie
Retractie is het terugtrekken van het filament om draadjes te voorkomen. Bij zacht materiaal werkt het slecht, omdat het filament meer samendrukt dan terugtrekt. Prusa raadt aan om retractie laag te zetten of helemaal uit, en daarna stap voor stap te verhogen en het resultaat te bekijken. Meer draadjes zijn de prijs die je betaalt. Die haal je daarna met een scherp mesje weg.
Sterkte en flexibiliteit
Je beïnvloedt de stijfheid van het onderdeel met de slicer. Prusa noemt: meer wanden en meer vulling voor extra sterkte, minder wanden en minder boven- en onderlagen voor extra flexibiliteit. Bruggen en overhangs blijven in elk geval zwak. Een uitleg over het programma dat al die instellingen regelt, vind je in ons overzicht van de slicer.
Veelvoorkomende problemen en oplossingen
Ook als je de instellingen goed hebt, gaat er bij flexibel filament weleens iets mis. Dit zijn de klassiekers.
- Het filament krult op bij de extruder. Dit is bijna altijd een snelheidsprobleem of een te strakke drukrol. Verlaag de snelheid en maak de rol iets losser.
- De print heeft gaten of ruwe plekken. Vaak is het materiaal vochtig, of de doorvoer is te laag. Controleer eerst of de spoel droog is, en verhoog dan de doorvoer in kleine stappen.
- Veel draadjes. Verlaag de nozzletemperatuur iets en probeer wat retractie in kleine stappen. Haal de rest weg met een mesje.
- De print laat los van het bed. Reinig de plaat en gebruik lijmstift. Print de eerste laag langzamer.
- Het onderdeel is te slap of te stijf. Pas het aantal wanden en de vulling aan, of kies een zachtere of hardere spoel.
- De extruder slipt of ratelt. Controleer of de nozzle vrij is en of het filament soepel van de spoel loopt.
Een eerste project: voetjes of een hoesje
Een goed beginproject is een klein onderdeel zonder moeilijke overhangs, zoals een set ronde voetjes voor onder een apparaat. Print er een paar achter elkaar op lage snelheid. Zo oefen je met de aanvoer en zie je meteen of de pasvorm klopt. Daarna kun je doorgaan met een hoesje voor een zaklamp of een stootrand voor een gereedschap.
Bij een hoesje werkt het goed om een iets kleinere binnenmaat te nemen dan het voorwerp zelf, omdat het materiaal oprekt. Hoeveel kleiner is per ontwerp verschillend. Begin met bijvoorbeeld een halve millimeter krapper dan de maat van het voorwerp, als richtwaarde, en pas aan op basis van een proefprint. Meet het voorwerp met een schuifmaat, en geef het hoesje genoeg wanddikte: te dun materiaal scheurt snel in de hoeken.
Nabewerken
Dit materiaal laat zich lastig schuren, omdat het zacht is en meegeeft. Haal draadjes en kleine oneffenheden weg met een scherp mes of een kleine schaar. Verven gaat slecht, tenzij je een verf gebruikt die op flexibele kunststof is bedoeld. Voor lijmen heb je een flexibele lijm nodig die op de kunststof werkt. Test het eerst op een restant.
Bedhechting en steunen
Op de printplaat gedraagt het zich anders dan stijver plastic. Prusa geeft aan dat je op gladde of satijnen platen lijmstift of Kaptontape kunt gebruiken. De gepoederlakte plaat heeft dat niet nodig. Heel zacht TPU kan zo sterk hechten dat het de PEI-laag beschadigt. Gebruik dan een scheidingslaag om de plaat te beschermen.
Voor steunmateriaal geeft Prusa de tip om de Z-afstand te verhogen naar ongeveer 0,3 mm en de XY-scheiding op minstens 100 procent te zetten. Zo komt de steun makkelijker los. Probeer waar mogelijk modellen zo te ontwerpen dat je geen steun nodig hebt, bijvoorbeeld door ze op hun zijkant te printen.
Waar let je op bij het kopen van TPU?
- Hardheid. Kies voor het eerst 95A of een vergelijkbare waarde. Zachter is moeilijker.
- Diameter. Controleer of je printer 1,75 mm gebruikt.
- Merk en kwaliteit. Filament dat steeds dikker en dunner wordt, geeft problemen in de aanvoer. Kijk in reviews of mensen met jouw type printer ermee tevreden zijn.
- Verpakking. Filament in een zak met droogmiddel is een goed teken.
- Kleine spoel. Een kleine spoel van 500 gram is een prima manier om te oefenen. Hoe de kosten in het geheel zijn opgebouwd, lees je in het artikel over wat 3d printen kost.
TPU droog houden
Prusa meldt dat TPU vocht opneemt en dat vochtig filament veel lastiger te printen is. Volgens Wikipedia over 3d-printfilament zijn veel thermoplasten hygroscopisch en leidt het printen van vochtig plastic tot afwijkingen in de maat. Je merkt het aan knisperen, bellen, draadjes en een ruwe print.
Bewaar het daarom in een afsluitbare doos met droogmiddel. Is het vochtig geraakt, dan kun je het drogen in een filamentdroger of, voor wie dat al heeft, een voedseldroger. Volgens Wikipedia kan een voedseldroger boven ongeveer 70 graden water uit hygroscopische materialen halen. Houd je altijd aan de temperatuur die de filamentfabrikant voor jouw type aangeeft, want TPU verschilt per merk. Meer lees je in ons artikel over de filament droger.
Veilig printen met TPU
De regels zijn dezelfde als bij andere filamenten. De nozzle en het bed zijn heet, dus raak niets aan terwijl de printer werkt en laat alles afkoelen voor je ingrijpt. Een langzame print duurt lang, dus laat hem niet onbeheerd draaien in de ruimte waar je slaapt.
Wikipedia meldt dat filamentprinters vluchtige stoffen en ultrafijne deeltjes uitstoten, waarvan sommige als irriterend of kankerverwekkend worden ingedeeld, al is het onderzoek beperkt. Zet de printer daarom op een geventileerde plek. Gebruik een scherp mesje voorzichtig als je draadjes weghaalt en snijd altijd van je af.
Veelgestelde vragen over TPU
Wat is TPU filament?
TPU is een buigzaam, rubberachtig filament voor 3d printers, gemaakt van thermoplastisch polyurethaan. Je gebruikt het voor onderdelen die mogen meegeven, zoals hoesjes, voetjes en afdichtingen.
Welke snelheid is goed voor TPU?
Begin rond 20 mm/s. Volgens Prusa is ongeveer 30 tot 40 mm/s de bovengrens. Printen met een hogere snelheid vergroot de kans dat het filament vastloopt in de extruder.
Bij welke temperatuur print je TPU?
Als richtwaarde met een nozzle van 225 tot 245 graden en een bed van 50 tot 75 graden. Prusa noemt 230 tot 245 graden en 60 tot 75 graden voor het bed. Kijk altijd ook naar het merk dat je gebruikt.
Kan ik TPU printen met een bowden-printer?
Het kan soms, maar het is lastiger. Zacht filament kan in de slang gaan draaien en vastlopen. Een harde variant van ongeveer 95A en een goed ingestelde drukrol vergroten de kans op succes. Een direct drive-printer is meestal makkelijker.
Moet ik retractie uitzetten bij TPU?
Zet retractie in elk geval laag, en probeer eerst zonder. Verhoog het daarna langzaam als de draadjes storen. Zacht filament laat zich slecht terugtrekken.
Hoe droog ik TPU?
In een filamentdroger of een afsluitbare doos met droogmiddel. Volg de temperatuur die de fabrikant van je spoel aangeeft, want de ideale waarde verschilt per merk.
Kan ik TPU gebruiken voor een telefoonhoesje?
Ja, dat is een veelgemaakt eerste project. Ontwerp een hoesje met een passende wanddikte en test eerst met een klein stukje. Voor een goede pasvorm print je meestal een of twee keer opnieuw.
Is TPU moeilijker dan PLA?
Ja. Het print langzamer, vraagt een goed afgestelde aanvoer en geeft meer draadjes. PLA is vergevingsgezinder, dus begin daar en stap daarna over op TPU voor flexibele onderdelen.
Verder lezen
Wil je meer weten over materialen voor je printer? Dit helpt je verder: