
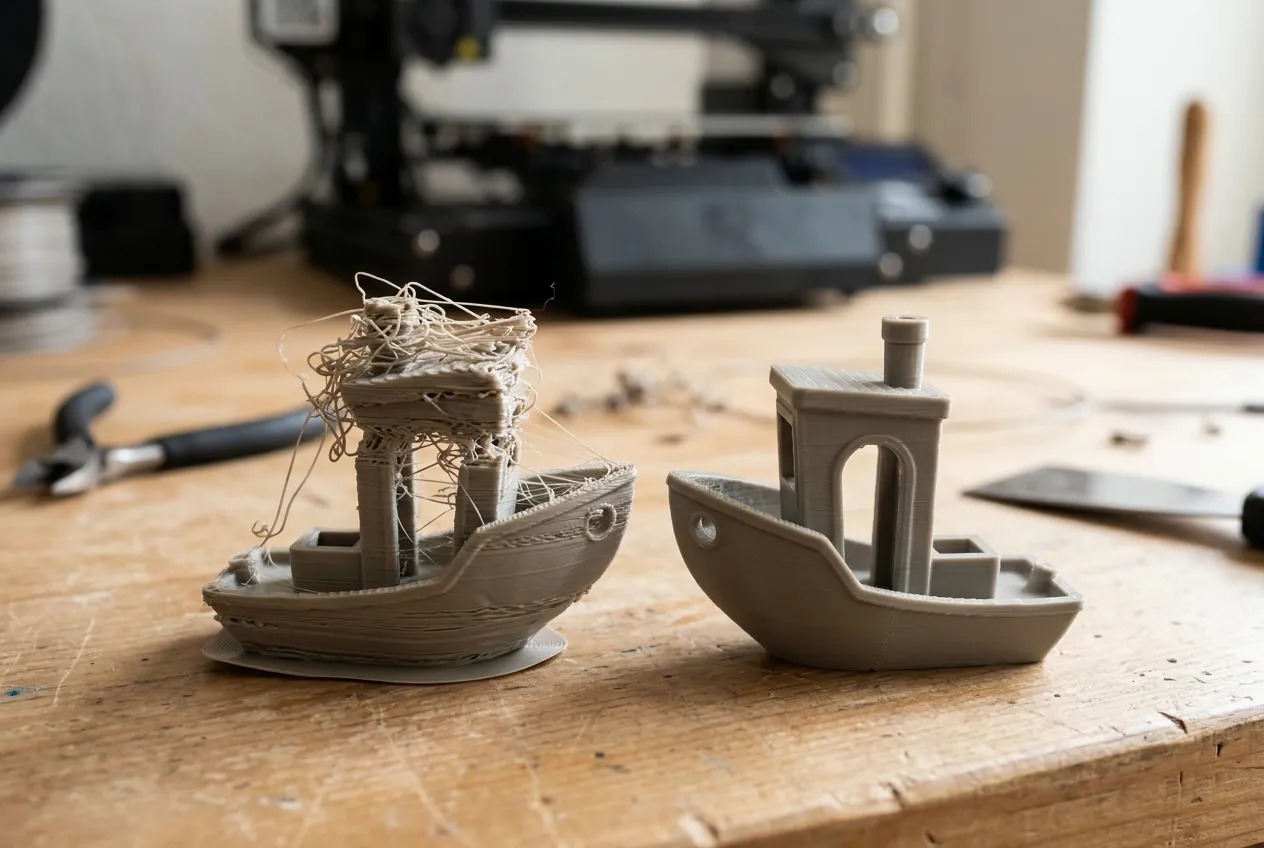
Een 3D-print mislukt meestal om een klein aantal redenen: de eerste laag hecht niet, het filament is vochtig, de temperatuur of retractie klopt niet, of het voorwerp krimpt en komt los (warping). Kijk eerst naar het symptoom: draden, gaten, vervormde hoeken, losgelaten voorwerpen. Elk symptoom wijst naar een eigen oorzaak en een eigen oplossing.
Dat een print mislukt is geen teken dat je het niet kunt. Het hoort bij de hobby, ook voor mensen die al jaren printen. Het helpt om systematisch te werk te gaan: één instelling tegelijk wijzigen en na elke aanpassing een kleine testprint doen. In deze gids vind je de meest voorkomende fouten, wat je ziet, waardoor het komt en hoe je het oplost. De uitleg gaat over FDM-printers, de soort die de meeste mensen thuis hebben. Wil je eerst de basis? Lees dan 3D-printen voor beginners.
Kort samengevat
- De eerste laag is de belangrijkste. De meeste mislukte prints beginnen met een slecht bed: niet vlak, te ver van het mondstuk, vuil of te koud.
- Draden tussen onderdelen (stringing) los je op met retractie, een lagere temperatuur en droog filament.
- Gaten en dunne plekken (onderextrusie) komen door een verstopte of te koude nozzle, of verkeerde diameter.
- Vervorming en loslaten (warping) los je op met een warm bed, geen tocht, een brim en een omkasting.
- Verander één ding tegelijk en print een kleine test na elke aanpassing.
Hoe pak je een mislukte print aan?
Voordat je alles gaat verstellen, werk je in drie stappen.
- Kijk waar het misgaat. Begin het probleem bij de eerste laag of pas later? Valt een hoek omhoog? Zie je draden? De plek en het patroon zeggen veel.
- Controleer het voor de hand liggende. Is het filament droog en goed ingevoerd? Is het bed schoon? Zit het mondstuk niet verstopt? Is de juiste materiaalinstelling gekozen in de slicer?
- Pas één ding aan. Print daarna een kleine testversie en kijk of het effect heeft.
Veel problemen zijn instellingen van de slicer. Hoe die werkt, lees je in onze gids over de slicer. Het gidsartikel van Simplify3D over printkwaliteit bevat een overzicht van symptomen en oplossingen; veel van de tips hieronder komen daar vandaan en zijn aangevuld met algemene richtlijnen.
De print blijft niet plakken: bedhechting en bed leveling
Het meest voorkomende probleem is dat de eerste laag niet blijft zitten. De print komt los of schuift mee met het mondstuk. Volgens het artikel van Simplify3D over hechting aan het bed zijn er meerdere oorzaken en oplossingen.
- Ongelijk bed. Controleer of het bed vlak en waterpas is. Bed leveling betekent dat het mondstuk overal even ver van het bed staat. Bij printers met automatische bedmeting doet de printer dit zelf, bij andere stel je de hoeken bij met een stuk papier of met schroeven.
- Mondstuk te ver van het bed. Een typische laag is ongeveer 0,2 millimeter dik, dus kleine correcties in de Z-hoogte zijn al voldoende. Te hoog en de draad ligt los op het bed, te laag en de draad wordt platgedrukt of het mondstuk raakt het bed.
- Eerste laag te snel. Print de eerste laag langzamer, bijvoorbeeld op de helft van de normale snelheid.
- Afkoelen en krimpen. Verwarm het bed, ongeveer 60 tot 70 graden voor PLA en 100 tot 120 voor ABS volgens dezelfde bron, en zet de ventilator tijdens de eerste lagen uit of stel hem uit.
- Vuil of vet bed. Reinig het bed met water of isopropylalcohol. Een nette oppervlakte hecht beter dan een met vingerafdrukken.
- Te weinig contactoppervlak. Voeg bij kleine voorwerpen een brim of raft toe.
Een goede eerste laag ziet er licht afgeplat uit, zonder gaten tussen de lijnen. Neem de tijd om dit af te stellen, want het levert je de meeste winst op.
Hoe herken je een goede eerste laag?
Een goede eerste laag heeft lijnen die licht tegen elkaar aan zijn gedrukt, zonder zichtbare gaten en zonder opgerolde randen. Een te hoge laag laat ronde draden zien met ruimte ertussen en laat bij de minste aanraking los. Een te lage laag geeft een doorschijnend, uitgesmeerd oppervlak met ribbels, en kan het mondstuk blokkeren. Print een eerste-laagtest: een dun vierkant over het hele bed in een spiraal of raster. Zo zie je meteen of het bed overal even ver van het mondstuk staat. Pas bij elke afwijking alleen de Z-offset of het bed aan en herhaal de test. Doe dit ook na het verwisselen van een mondstuk of bedplaat, want dan veranderen de afstanden.
Zet het filament vóór je print even klaar, controleer of de spoel vrij draait en of de draad niet geknoopt is. Een draad die vastzit, geeft halverwege onderextrusie of laat de print mislukken, ook als alle instellingen kloppen.
Draden en haartjes: stringing
Bij stringing blijven er dunne draden achter tussen onderdelen van de print. Het filament lekt uit het mondstuk als dat zich door de lucht beweegt. Volgens Simplify3D zijn de oorzaken: retractie staat uit of is te zwak, het mondstuk is te heet, of er zijn lange verplaatsingen over lege ruimte. Let op: stringing heeft in andere hobby’s een andere betekenis, zoals het bespannen van een racket. Hier gaat het uitsluitend om 3D-printen.
Wat helpt:
- Zet retractie aan. De printer trekt het filament even terug voordat het mondstuk verplaatst.
- Verhoog de retractieafstand in stappen van ongeveer een millimeter en test opnieuw. Volgens dezelfde bron hebben directe extruders gewoonlijk 0,5 tot 2 millimeter nodig, Bowden-extruders tot 15 millimeter.
- Verlaag de temperatuur met 5 tot 10 graden.
- Beperk verplaatsingen over lege ruimte, bijvoorbeeld via een instelling die de buitenkant vermijdt.
- Gebruik droog filament. Vochtig filament geeft vaak extra draden. Zie onze gids over filament.
PETG heeft er extra last van. Een kleine stringing-test, zoals een model met twee dunne torens, helpt om instellingen te vergelijken.
Extrusieproblemen: te weinig of te veel plastic
Gaten en dunne plekken: onderextrusie
Bij onderextrusie (underextrusion) legt de printer minder plastic neer dan de slicer verwacht. Je ziet gaten tussen lijnen, dunne wanden en een zwakke print. Simplify3D noemt als eerste oorzaken een verkeerde filamentdiameter in de software en een te lage extrusiemultiplier. Check de diameter met een schuifmaat (1,75 of 2,85 millimeter zijn de gangbare maten), verhoog de multiplier in kleine stappen van ongeveer 5 procent en print een testkubus met drie wanden.
Andere veelvoorkomende oorzaken zijn:
- Een gedeeltelijk verstopt mondstuk. Reinig of vervang het mondstuk.
- Te lage temperatuur. Het plastic smelt niet goed en wordt te langzaam door het mondstuk geduwd.
- Te hoge printsnelheid. Het hotend kan het plastic niet snel genoeg smelten.
- Slijtage in de extruder of een te losse spanning op het filament.
- Vochtig filament. Het knettert en geeft een ruw oppervlak.
Begin met de eenvoudigste oplossing: andere temperatuur, lagere snelheid, droog filament. Pas bij aanhoudende problemen kijk je naar de mechanica.
Te veel plastic: overextrusie
Overextrusion is het omgekeerde: er komt te veel plastic uit. Je ziet bobbels, lelijke hoeken en prints die niet meer passen omdat ze te dik zijn. Volgens Simplify3D is het een rommelig resultaat door te veel geduwd plastic. Controleer de filamentdiameter, de extrusiemultiplier en de temperatuur. Een te hoge multiplier is de meest voorkomende reden; verlaag die in kleine stappen en test.
Overextrusie bij hoeken kan ook komen door een te hoge snelheid of door een mondstuk dat al beschadigd is. Meet een testkubus na en vergelijk de afmetingen met het ontwerp.
Vervormde hoeken en loslatende randen: warping
Bij warping krult het onderste deel van de print omhoog en laat los van het bed. Dat komt doordat plastic krimpt bij afkoelen. Volgens Simplify3D over warping krimpt ABS dat op 230 graden wordt geprint ongeveer 1,5 procent bij afkoeling tot kamertemperatuur, wat bij grote voorwerpen millimeters verschil geeft. Het probleem treedt het meest op bij grote of lange voorwerpen en bij materialen die op hoge temperatuur worden geprint.
Oplossingen:
- Gebruik een verwarmd bed. Voor ABS 100 tot 120 graden volgens de bron.
- Schakel de koeling uit voor materialen zoals ABS, zodat de lagen langer warm blijven.
- Gebruik een omkasting om tocht te voorkomen en de temperatuur in de printruimte stabiel te houden.
- Voeg een brim of raft toe. Die houden de randen vast.
- Vermijd scherpe hoeken in je ontwerp: rond ze af.
Het artikel over fused filament fabrication noemt dat een stabiele temperatuur en vochtigheid en het vermijden van tocht helpen. Meer lees je op onze pagina over warping. Daar vind je ook uitleg per materiaal.
Mechanische problemen
Golven en lijnen in de wand: z-wobble en trillingen
Z-wobble is een regelmatig golfpatroon in de wanden van je print, dat hoort bij een niet helemaal rechte of zachtjes trillende Z-as. Het is minder vaak een instelling dan een mechanisch probleem: een verbogen spindel, een losse koppeling of een as die niet vrij loopt. Simplify3D bespreekt het onder verwante problemen als trillingen en golven (ringing) en verschoven lagen.
Dingen om te controleren:
- Schroefdraad en geleiders van de Z-as: schoon, licht gesmeerd en recht.
- Stevigheid van het frame. Zet de printer op een stabiele ondergrond zonder trilling.
- Riemen en wielen. Te los of te strak geeft patronen in de wand.
- Printsnelheid en versnelling. Een lagere snelheid vermindert ringing.
Als het patroon in een vast ritme herhaalt, kijk dan naar de Z-as. Als het alleen bij hoeken voorkomt, naar de snelheid en versnelling.
Verstopte nozzle en verschoven lagen
Een verstopt mondstuk geeft geen of weinig filament. Mogelijke tekenen zijn klikgeluiden van de extruder, een dunne draad of helemaal geen plastic. Verwarm het mondstuk, trek het filament terug en probeer de verstopping weg te halen met een speciale naald of een koude trek (cold pull). Vervang het mondstuk als het blijft misgaan. Let op: het mondstuk is heet, dus draag geen losse kleding en neem de tijd.
Andere mechanische problemen zijn verschoven lagen (layer shifting), die ontstaan door een losse riem, een te hoge snelheid of een botsing. Controleer de riemen en de puley-schroeven.
Problemen per materiaal
Elk materiaal heeft zijn eigen valkuilen. Als je weet wat je kunt verwachten, herken je een probleem sneller.
- PLA is vergevingsgezind. Typische problemen zijn een te warme omgeving, waardoor details zacht worden, en een eerste laag die niet hecht op een vet bed. Meer over dit materiaal staat in ons artikel over PLA.
- PETG geeft snel draden en blijft vaak te goed aan het bed plakken. Te weinig afstand tussen mondstuk en bed kan het oppervlak beschadigen.
- ABS en ASA krijgen warping, scheuren tussen lagen door tocht en vragen een omkasting en ventilatie. Zie ABS.
- TPU wordt in de extruder geplooid als je te snel print. Print langzaam en liefst met een directe extruder.
- Nylon neemt vocht op en geeft zonder droging een ruw, brozer resultaat.
Een goede gewoonte is een logboek bij elk materiaal: temperatuur, snelheid, retractie en wat je zag. Na een paar prints heb je een eigen handleiding.
Een testprint om de basis te controleren
Voor je een grote print start, print je een kleine testkubus van twee centimeter met drie wanden. Meet de zijden met een schuifmaat en kijk naar de bovenkant. Een glad, gesloten bovenvlak zonder gaten betekent dat de extrusie klopt. Zijn er gaten, dan is er onderextrusie. Zijn de hoeken bobbelig, dan is er overextrusie. Een tweede test is een model met twee dunne torens ver uit elkaar: draden ertussen betekenen stringing.
Houd de volgorde van de lijst aan: eerst bed en eerste laag, dan extrusie, daarna draden en tot slot krimp en mechanica. Je voorkomt zo dat je een tweede probleem oplost terwijl het eerste de oorzaak was.
Wanneer stop je een print?
Een print doorlaten die al in de eerste laag misgaat, kost materiaal en tijd. Stop meteen als:
- de eerste laag losraakt of schuift;
- het mondstuk plastic meeneemt of een bal vormt;
- het filament niet meer doorkomt en de extruder klikt;
- je rook of een scherpe geur ruikt;
- de print scheef staat en tegen het mondstuk aan kan botsen.
Laat het mondstuk en bed afkoelen voor je ingrijpt, en haal geen vast plastic met je vingers weg. Zet bij geur of rook de printer uit en ventileer. Dat is een algemene voorzorgsmaatregel, geen garantie.
Voorkomen is beter dan genezen
Een paar vaste gewoonten maken het aantal mislukte prints kleiner.
- Bewaar filament droog in een afsluitbare box.
- Reinig het bed voor elke print.
- Controleer de eerste laag in de eerste minuten.
- Begin met een kleine test bij een nieuw materiaal.
- Houd een logboek van instellingen die goed werken.
- Laat een printer niet onbeheerd draaien zonder bescherming tegen oververhitting. Dat is een algemene veiligheidsregel: een printer verhit tot hoge temperaturen en kan bij een defect brand veroorzaken. Zet er een rookmelder bij en print niet ’s nachts zonder toezicht als je er niet zeker van bent.
Veel van deze problemen zijn ook minder groot als je een printer koopt met automatische bedmeting en een stevig frame. Zie ons artikel over het kiezen van een 3D-printer.
Leren van mislukte prints
Bewaar een mislukte print even en kijk goed naar waar het misging: de eerste laag, halverwege of bovenaan. Maak een foto en schrijf de instellingen erbij. Na een aantal weken zie je patronen die je helpen om sneller de oorzaak te vinden. Veel ervaren makers hebben een doos met mislukte prints, als geheugensteun en als bewijs dat iedereen ze maakt.
Veelgestelde vragen over een mislukte 3D-print
Waarom blijft mijn 3D-print niet plakken?
Meestal door een ongelijk of vuil bed, een mondstuk dat te ver van het bed staat, of een te snelle of koude eerste laag. Reinig het bed, stel de afstand opnieuw in, verwarm het bed en print de eerste laag langzamer.
Wat is stringing en hoe voorkom ik het?
Stringing zijn dunne draden tussen onderdelen. Zet retractie aan, verhoog de retractieafstand in kleine stappen, verlaag de temperatuur iets en gebruik droog filament.
Wat is onderextrusie?
De printer legt minder plastic neer dan nodig, waardoor je gaten en dunne wanden ziet. Controleer de filamentdiameter, de extrusiemultiplier, de temperatuur en of het mondstuk verstopt is.
Wat is overextrusie?
Te veel plastic uit het mondstuk, met bobbels en te dikke wanden als gevolg. Verlaag de extrusiemultiplier in kleine stappen en controleer de temperatuur.
Wat is warping en hoe los ik het op?
Het omhoog krullen van de randen door krimp bij afkoeling. Gebruik een verwarmd bed, een omkasting, een brim en schakel bij ABS de koeling uit.
Wat is z-wobble?
Een golfpatroon in de wanden van de print, meestal door een niet-rechte of trillende Z-as. Controleer geleiders, koppelingen en de stabiliteit van het frame.
Hoe maak ik een verstopte nozzle schoon?
Verwarm het mondstuk, trek het filament terug en gebruik een speciale naald of een koude trek. Lukt dat niet, vervang het mondstuk. Pas op voor de hitte.
Hoe vaak moet ik het bed opnieuw afstellen?
Dat hangt af van je printer. Met automatische bedmeting doet de printer het zelf. Bij handmatige afstelling is controle na verplaatsing of na een botsing verstandig.
Verder lezen
Je kunt nu de meest voorkomende fouten herkennen. Ga verder met deze pagina’s: